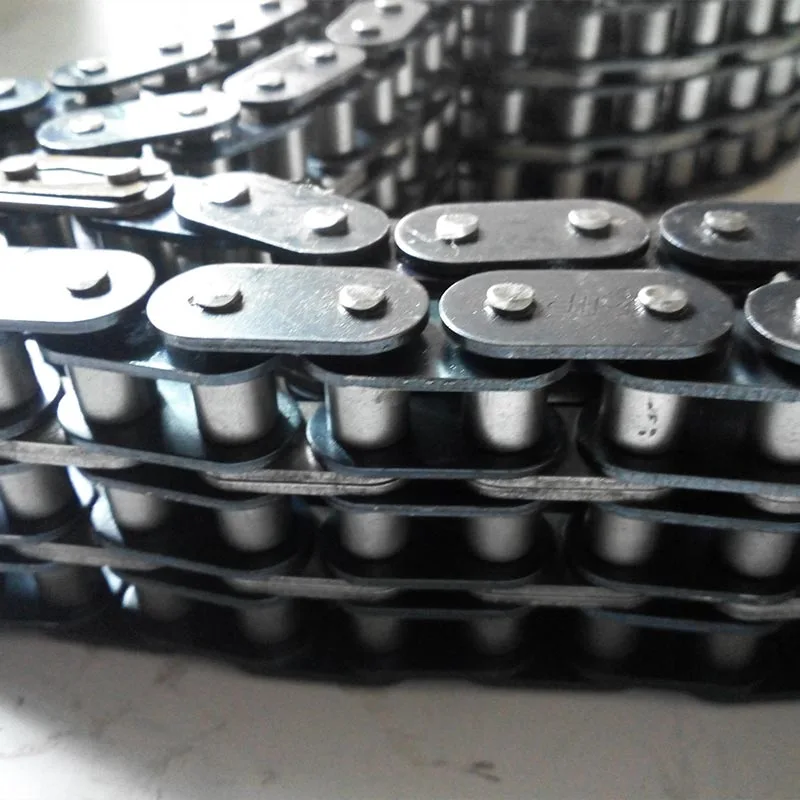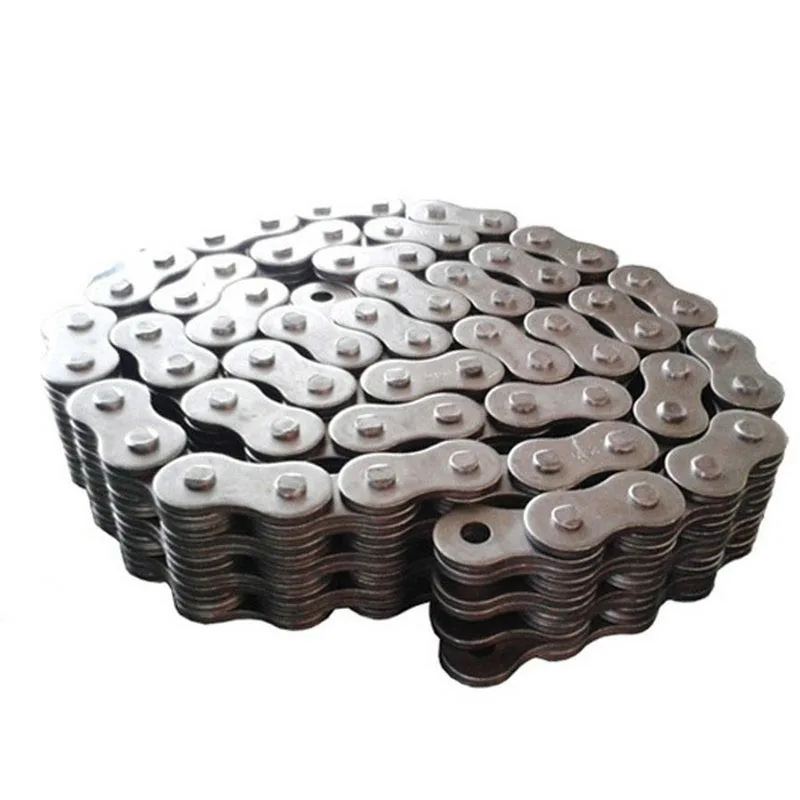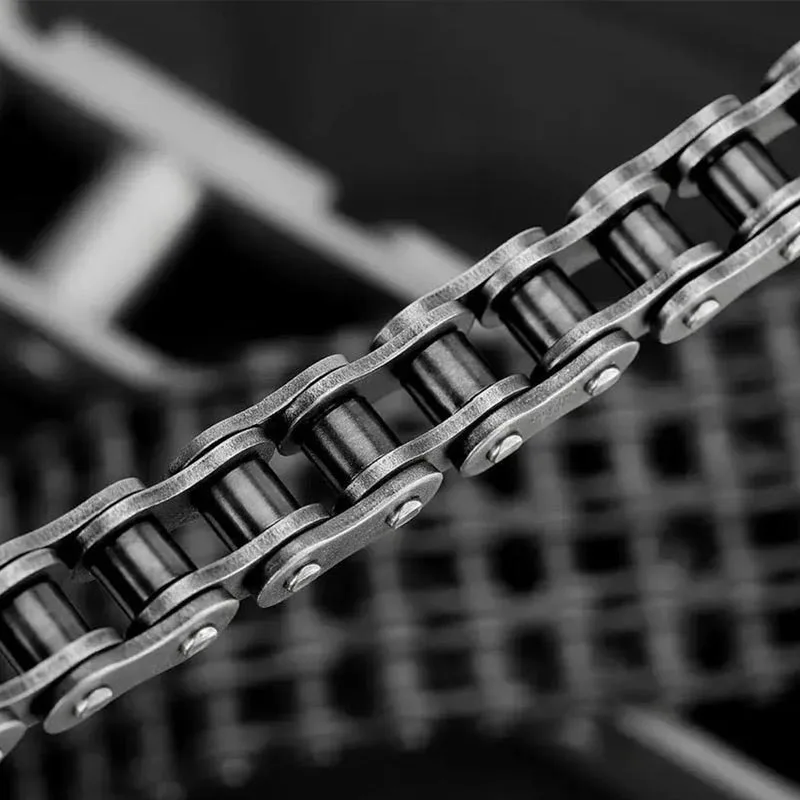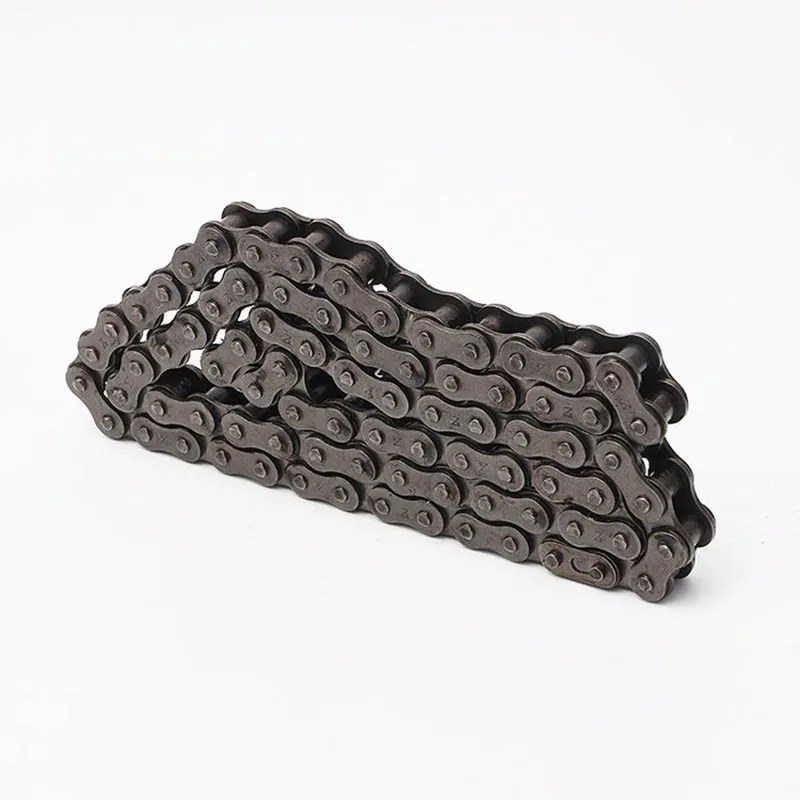
Детали трансмиссионного оборудования относятся к основным компонентам, используемым в коробках передач, трансмиссиях, приводных валах и системах управления движением. К ним относятся шестерни, валы, подшипники, муфты, звездочки, цепные колеса, ступицы синхронизаторов, шлицевые валы, универсальные шарниры и соответствующие элементы, обработанные с высокой точностью. Эти детали должны работать вместе, чтобы обеспечить плавное преобразование крутящего момента, точные передаточные числа, низкий люфт и высокую усталостную прочность.
ЮС СТАЛЬпроизводит эти компоненты, используя передовые методы обработки на станках с ЧПУ, зубофрезерные обработки, шлифование, термообработку и чистовую обработку поверхности. Каждая деталь изготавливается в соответствии с международными стандартами, такими как ISO 1328 по точности зубчатых колес, DIN 3962 по допускам профиля зубьев и AGMA 2001 по номинальным характеристикам зубчатых колес. Результатом стала линейка продуктов, которая надежно работает в условиях высоких нагрузок, скоростей и высоких температур.
В следующих таблицах суммированы основные технические параметры, которые определяют выбор материала, допуски обработки, варианты обработки поверхности и механические характеристики деталей трансмиссионного оборудования, поставляемых YS STEEL. Эти значения основаны на стандартных производственных возможностях; индивидуальные характеристики могут быть предоставлены по запросу.
Выбор материала напрямую влияет на несущую способность, износостойкость, ударную вязкость и коррозионную стойкость. YS STEEL работает с широким спектром сталей и сплавов в соответствии с конкретными условиями эксплуатации.
| Марка материала | Предел прочности (МПа) | Предел текучести (МПа) | Твердость после термообработки | Типичные детали трансмиссионного оборудования |
|---|---|---|---|---|
| 20CrMnTi | ≥1080 | ≥835 | HRC 58-62 (закаленный) | Шестерни, кольца синхронизаторов, шестерни |
| 42КрМо | ≥980 | ≥785 | HRC 28-32 (закалённый и отпущенный) | Валы, муфты, фланцы |
| 40Кр | ≥900 | ≥700 | HRC 48-55 (индукционная закалка) | Шлицевые валы, звездочки, ступицы колес |
| 45# сталь | ≥600 | ≥355 | HRC 20-25 (нормированный) | Малонагруженные валы, проставки, корпуса подшипников |
| 20CrNiMo | ≥1100 | ≥850 | HRC 58-62 (науглероженный) | Тяжелые шестерни, полуоси |
| АИСИ 8620 | ≥980 | ≥735 | HRC 58-62 (закаленный) | Шестерни трансмиссии, детали дифференциала |
| АИСИ 4140 | ≥1000 | ≥800 | HRC 30-36 (закалённый и отпущенный) | Приводные валы, ступицы муфт |
| 17-4PH Нержавеющая сталь | ≥1310 | ≥1180 | HRC 40-47 (закаленный с возрастом) | Детали морской трансмиссии, компоненты привода для пищевых продуктов |
Точность имеет решающее значение для снижения вибрации, шума и преждевременного износа в системах передачи энергии. YS STEEL поддерживает жесткие допуски для всех семейств деталей.
| Тип детали | Допуск внутреннего диаметра | Допуск внешнего диаметра | Точность профиля зуба | Шероховатость поверхности (Ra) |
|---|---|---|---|---|
| Шестерни | Н7 | h6 | DIN 6-8 | 0,8-1,6 мкм |
| Валы | — | h6 | — | 0,4-0,8 мкм |
| Муфты | Н7 | h6 | — | 0,8-1,6 мкм |
| Звездочки | Н8 | h6 | АНСИ Б29.1 | 1,6-3,2 мкм |
| Корпуса подшипников | К7 | js6 | — | 0,8-1,6 мкм |
| Шлицевые валы | — | h6 | DIN 5480 | 0,8-1,0 мкм |
Все размеры проверяются с помощью координатно-измерительных машин (КИМ), профильных проекторов и зубоизмерительных центров. Округлость, цилиндричность и биение контролируют в пределах 0,01-0,03 мм в зависимости от размера детали и применения.
Обработка поверхности повышает усталостную прочность, коррозионную стойкость и характеристики трения. YS STEEL предлагает несколько процессов отделки, которые можно комбинировать для достижения желаемой производительности.
| Тип лечения | Глубина корпуса (мм) | Твердость поверхности | Основное преимущество | Общее использование |
|---|---|---|---|---|
| Цементация | 0,8-2,0 | СПЧ 58-62 | Высокая твердость поверхности с прочным сердечником | Тяжелые шестерни, валы |
| Азотирование | 0,3-0,5 | ХВ 800-1100 | Отличная стойкость к износу и истиранию | Прецизионные шестерни, шлицы |
| Индукционная закалка | 1,5-4,0 | КПЧ 50-55 | Селективная закалка с минимальной деформацией | Валы, звездочки, шейки подшипников |
| Черный оксид | — | — | Мягкая защита от коррозии, эстетичный вид. | Общие метизы, муфты |
| Цинкование | — | — | Жертвенная защита от коррозии | Крепежи, открытые связи |
| Дробеструйная обработка | — | — | Улучшает усталостную долговечность за счет сжимающего напряжения | Шестерни, валы при циклических нагрузках |
В следующей таблице приведены типичные рабочие характеристики стандартных деталей трансмиссионного оборудования YS STEEL. Фактические значения зависят от геометрии, материала и условий смазки.
| Параметр | Диапазон | Примечания |
|---|---|---|
| Модуль (шестерни) | 0,5-40 | Доступно до 60 пользовательских модулей. |
| Максимальный диаметр шестерни | 2000 мм | До 3000 мм по специальным заказам. |
| Максимальная длина вала | 3000 мм | Поддерживается токарными и шлифовальными центрами с ЧПУ. |
| Максимальный крутящий момент | До 500 000 Нм | Зависит от материала и термической обработки. |
| Максимальная скорость вращения | До 15 000 об/мин | Требуется динамическая балансировка для высокой скорости. |
| Диапазон рабочих температур | от -40°С до +200°С | Доступны специальные сплавы для более высоких температур. |
| Люфт шестерни | 0,005-0,15 мм | В зависимости от класса AGMA и размера шестерни. |
| Эффективность передачи | 97-99,5% | Для правильно смазанных зубчатых пар |
| Уровень шума | ≤75 дБ(А) | Измерено на расстоянии 1 м при номинальной нагрузке. |
ЮС СТАЛЬ сочетает металлургический опыт с прецизионной механической обработкой для производства деталей трансмиссионного оборудования, которые превосходят стандартные альтернативы в сложных условиях эксплуатации. К ключевым преимуществам относятся:
Детали трансмиссионного оборудования от YS STEEL используются в широком спектре отраслей промышленности, где важны удельная мощность, надежность и длительный срок службы.
Каждый заказ на детали трансмиссионного оборудования соответствует строгому производственному процессу, обеспечивающему повторяемость и соответствие требованиям клиентов. Процесс начинается с проверки сырья, при которой стальные стержни или поковки проверяются на химический состав и внутренние дефекты с помощью спектрометров и ультразвукового контроля.
Затем детали обрабатываются токарной, фрезерной и зубофрезерной обработкой с ЧПУ. Для передач, требующих высокой точности, шлифовку или хонингование производят после термообработки. Циклы термообработки, такие как цементация, закалка, отпуск или азотирование, точно контролируются для достижения заданного профиля твердости. После термообработки детали подвергаются контролю размеров, измерению шероховатости поверхности и испытанию на твердость.
Функциональные испытания включают проверку пятен контакта шестерен, измерение люфта и динамическую балансировку высокоскоростных вращающихся деталей. Отчеты об окончательной проверке предоставляются с каждой поставкой, документируя все важные размеры и сертификаты на материалы.
Вопрос: Какие типы деталей трансмиссионного оборудования наиболее распространены в промышленных коробках передач?
О: К наиболее распространенным типам относятся шестерни с эвольвентным профилем зубьев, валы-шестерни, шлицевые валы, шейки подшипников, муфты и проставочные кольца. В зависимости от конструкции редуктора шестерни могут быть прямозубыми, косозубыми, коническими или червячными. Валы обычно изготавливаются из среднеуглеродистой легированной стали и закаливаются в местах посадки подшипников и шестерен. Муфты соединяют коробку передач с первичным двигателем или приводным оборудованием и должны выдерживать угловое и осевое смещение. Распорные кольца поддерживают правильное осевое положение подшипников и шестерен. YS STEEL производит все эти компоненты как по отдельности, так и в виде полных комплектов по чертежам заказчика.
Вопрос: Как мне выбрать правильный материал для деталей трансмиссионного оборудования?
О: Выбор материала зависит от рабочего напряжения, ударной нагрузки, температуры и условий износа. При высоких контактных напряжениях и усталости при изгибе в зубчатых передачах предпочтительны цементированные стали, такие как 20CrMnTi, 20CrNiMo или AISI 8620, поскольку они обеспечивают твердую поверхность и прочную сердцевину. Для валов, испытывающих скручивающие и изгибающие нагрузки, среднеуглеродистые легированные стали, такие как 42CrMo или AISI 4140, обеспечивают хороший баланс прочности и обрабатываемости. В агрессивных средах мартенситные нержавеющие стали, такие как 17-4PH, обеспечивают как прочность, так и коррозионную стойкость. Инженеры YS STEEL могут выполнить анализ методом конечных элементов и порекомендовать наиболее экономичный материал, соответствующий требуемому коэффициенту безопасности.
Вопрос: Какую обработку поверхности предлагает YS STEEL для деталей трансмиссионного оборудования?
Ответ: YS STEEL предлагает цементацию, азотирование, индукционную закалку, черное оксидирование, цинкование, хромирование и дробеструйную обработку. В результате цементации достигается глубина гильзы 0,8–2,0 мм с поверхностной твердостью HRC 58–62, что идеально подходит для передач, работающих в тяжелых условиях. Азотированием создается более тонкий корпус 0,3-0,5 мм с твердостью до HV 1100, подходящий для прецизионных зубчатых передач, требующих минимальных искажений. Индукционная закалка выборочно закаляет шейки валов и зубья шестерен с глубиной корпуса от 1,5 до 4,0 мм. Для защиты от коррозии применяется цинкование или воронение. К любой из этих обработок можно добавить дробеструйную обработку, чтобы улучшить сопротивление усталости за счет создания остаточных напряжений сжатия.
Вопрос: Какие меры контроля качества используются YS STEEL для деталей трансмиссионного оборудования?
О: YS STEEL проходит многоступенчатый процесс контроля качества. Поступающее сырье проверяется с помощью оптико-эмиссионных спектрометров на химический состав и ультразвуковым контролем на наличие внутренних дефектов. Во время обработки при технологическом контроле используются микрометры, штангенциркули и КИМ для проверки размеров. После термообработки твердомеры проверяют твердость поверхности и сердцевины в нескольких точках. Центры измерения зубчатых колес оценивают профиль зубьев, угол наклона винтовой линии и точность шага в соответствии со стандартами DIN или AGMA. Магнитопорошковое тестирование обнаруживает поверхностные трещины на критически важных деталях. Каждая поставка включает в себя отчет о проверке размеров, сертификат на материал и запись о термообработке, чтобы обеспечить полную отслеживаемость.