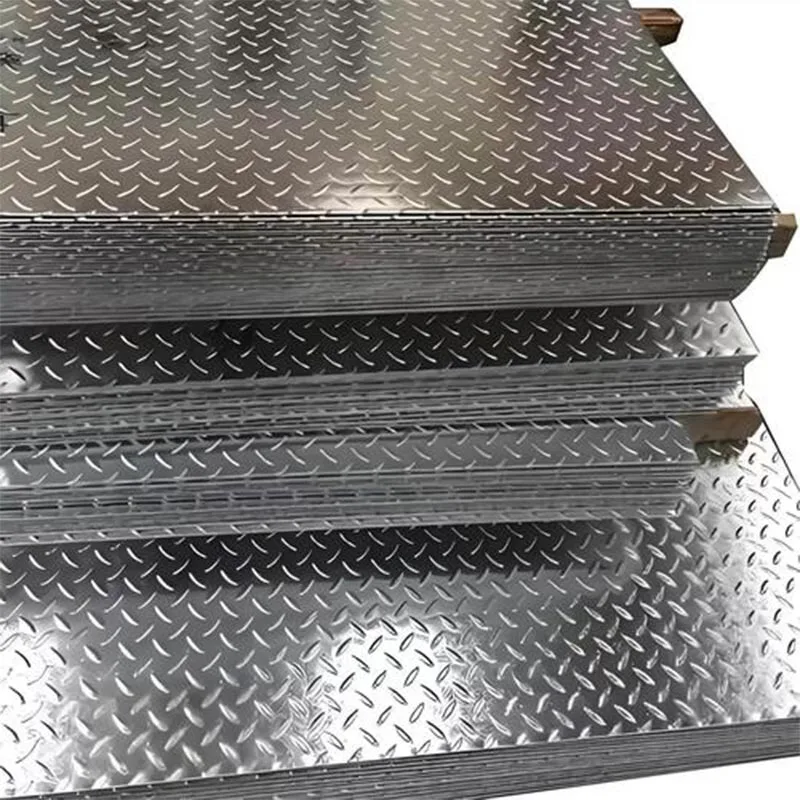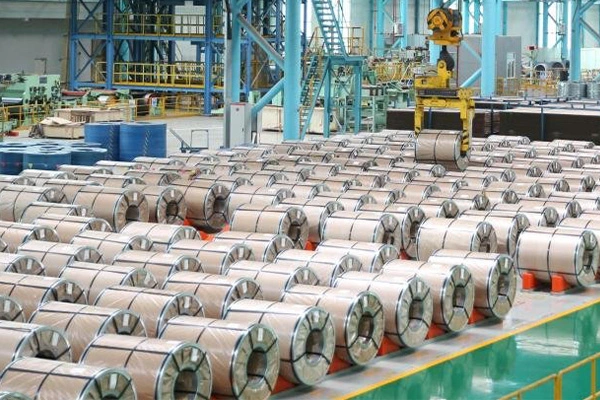
Абстрактный· В данной статье представлен подробный технический анализГорячекатаный лист из углеродистой стали, изучая его производственный процесс, механические свойства и роль в тяжелом промышленном производстве. Обсуждение охватывает технологию прокатки, марки стали, характеристики поверхности и практические соображения, которые делают горячекатаный лист основным материалом для строительства, машиностроения и конструкционных работ.
01. Производственный процесс и технология прокатки
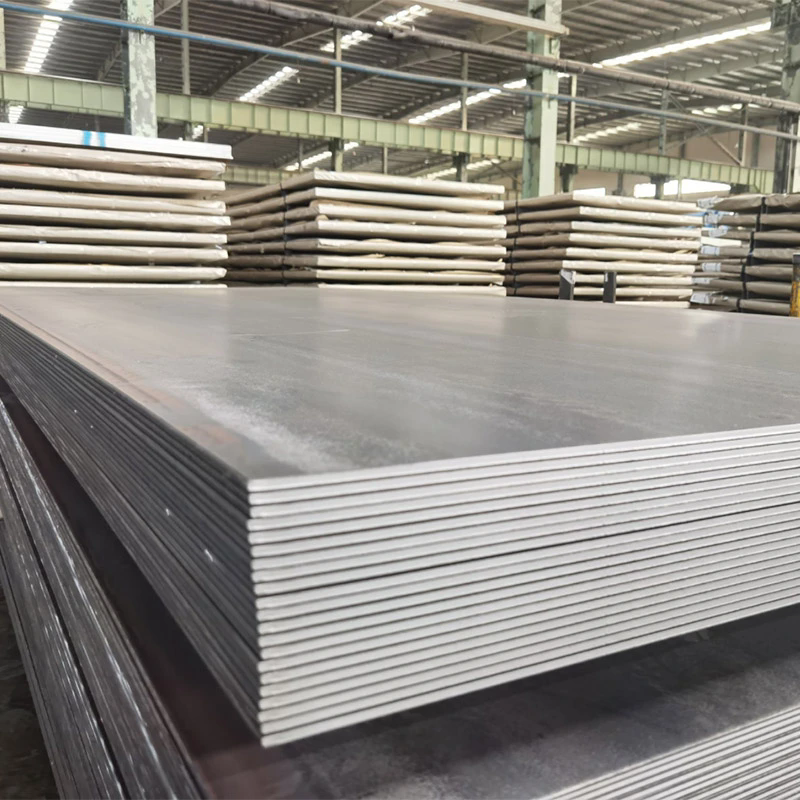
Горячекатаный лист из углеродистой сталиПроизводится путем нагрева стальных слябов до температуры выше точки рекристаллизации, обычно от 1000°C до 1300°C, и пропускания их через ряд роликов, которые уменьшают толщину и придают материалу форму.
Высокая температура прокатки позволяет легко деформировать сталь без наклепа, что позволяет значительно уменьшить толщину за один проход. После прокатки лист охлаждается в контролируемых условиях, что определяет его конечную микроструктуру и механические свойства. В процессе горячей прокатки получается характерная поверхность с небольшой оксидной окалиной, которую при необходимости можно удалить травлением или удалением окалины.
1000°С – 1300°С
Контролируемое охлаждение после прокатки
Отделка мельницы оксидной окалиной
02. Марки стали и механические свойства
Обычная конструкционная сталь с хорошей свариваемостью и формуемостью.
Высокопрочная низколегированная сталь для сложных конструкций.
Североамериканские стандартные марки для строительства и машиностроения
Предел текучести 235–355 МПа; предел прочности 400–510 МПа
Механические свойстваГорячекатаный лист из углеродистой сталиопределяются его химическим составом и контролируемым процессом прокатки и охлаждения. Содержание углерода обычно колеблется от 0,15% до 0,25%, а марганец добавляется для повышения прочности и ударной вязкости. Микролегирующие элементы, такие как ниобий и ванадий, могут использоваться для достижения более высоких классов прочности без ущерба для свариваемости.
Примечание о собственности:Горячекатаные листы обычно обеспечивают более высокую прочность и меньшую стоимость, чем холоднокатаные листы, что делает их предпочтительным выбором для конструкционных и тяжелых условий эксплуатации, где качество поверхности не является основной задачей.
03. Характеристики поверхности и допуски размеров
ПоверхностьГорячекатаный лист из углеродистой сталихарактеризуется фрезерной отделкой с тонким слоем оксидной окалины. Эту окалину можно оставить на месте для применений, где внешний вид не имеет решающего значения, или удалить ее травлением для получения более чистой поверхности.
- Отделка мельницы:Стандартная горячекатаная поверхность с оксидной окалиной; подходит для структурных применений.
- Маринованные и смазанные маслом (P&O):Окалина удалена травлением кислотой и смазана маслом для предотвращения ржавчины; улучшает свариваемость и адгезию краски.
- Допуск толщины:Обычно от ±0,2 мм до ±0,5 мм в зависимости от толщины и стандарта.
- Допуск ширины:Обычно от ±5 мм до ±10 мм.
- Плоскостность:Измеряется как максимальное отклонение от прямой кромки; указаны в соответствующих стандартах.
04. Вопросы свариваемости и изготовления
Горячекатаный лист из углеродистой сталилегко сваривается с использованием традиционных сварочных процессов, таких как MIG, TIG, сварка штучным электродом и сварка под флюсом. Свариваемость зависит от углеродного эквивалента, при этом сорта углерода с более низким содержанием легче сваривать.
- Углеродный эквивалент:Более высокое содержание углерода увеличивает прокаливаемость и риск растрескивания; Для более толстых секций может потребоваться предварительный нагрев.
- Подготовка поверхности:Оксидную окалину следует удалить с мест сварки во избежание пористости и включений.
- Выбор присадочного металла:Подберите присадочный металл в соответствии с маркой основной стали и требуемой прочностью сварного шва.
- Формируемость:Горячекатаные листы можно сгибать, прокатывать и формовать, хотя более толстые сорта требуют большего усилия и большего радиуса изгиба.
- Обрабатываемость:Хорошая обрабатываемость при использовании соответствующих режущих инструментов и скоростей.
05. Диапазоны толщины и наличие размеров
Горячекатаный лист из углеродистой стали доступен в широком диапазоне толщин и размеров для удовлетворения различных производственных требований.
| Параметр | Типичный диапазон | Примечание по применению |
|---|---|---|
| Толщина | от 1,5 мм до 25 мм | Более толстые листы для тяжелого структурного использования. |
| Ширина | от 600 мм до 2000 мм | Доступны стандартные и нестандартные ширины |
| Длина | До 12 000 мм | Отрезка по длине или в виде рулона |
| Вес катушки | от 3 до 25 тонн | Зависит от мельницы и погрузочно-разгрузочного оборудования |
| Обработка поверхности | Мельница, маринованная, смазанная маслом | Выбирается на основе последующего процесса |
На основе типичного наличия горячекатаного листа из углеродистой стали.
06. Области применения и варианты использования в отрасли
Горячекатаный лист из углеродистой сталииспользуется в широком спектре отраслей промышленности для структурных, механических и общих производственных целей.
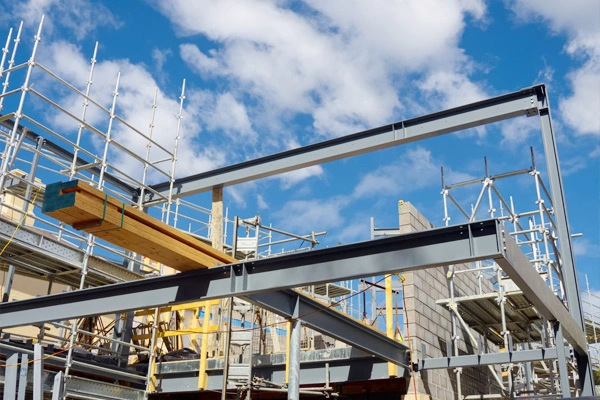
- Строительство:Несущие каркасы, балки, колонны и ограждающие конструкции.
- Машины:Основания машин, рамы, ограждения и платформы.
- Автомобильная промышленность:Компоненты шасси, кронштейны и детали конструкции.
- Судостроение:Пластины корпуса, палубные конструкции и переборки.
- Энергия:Башни ветряных турбин, конструкции электропередачи и сосуды под давлением.
- Общее изготовление:Резервуары для хранения, контейнеры и нестандартные стальные конструкции.
Сочетание прочности, свариваемости и доступности делает горячекатаный лист из углеродистой стали основным материалом для тяжелого промышленного производства.
Часто задаваемые вопросы
Технические характеристики и доступность продукта могут отличаться. Всегда обращайтесь к документации производителя, чтобы узнать о конкретных требованиях к вашему применению.